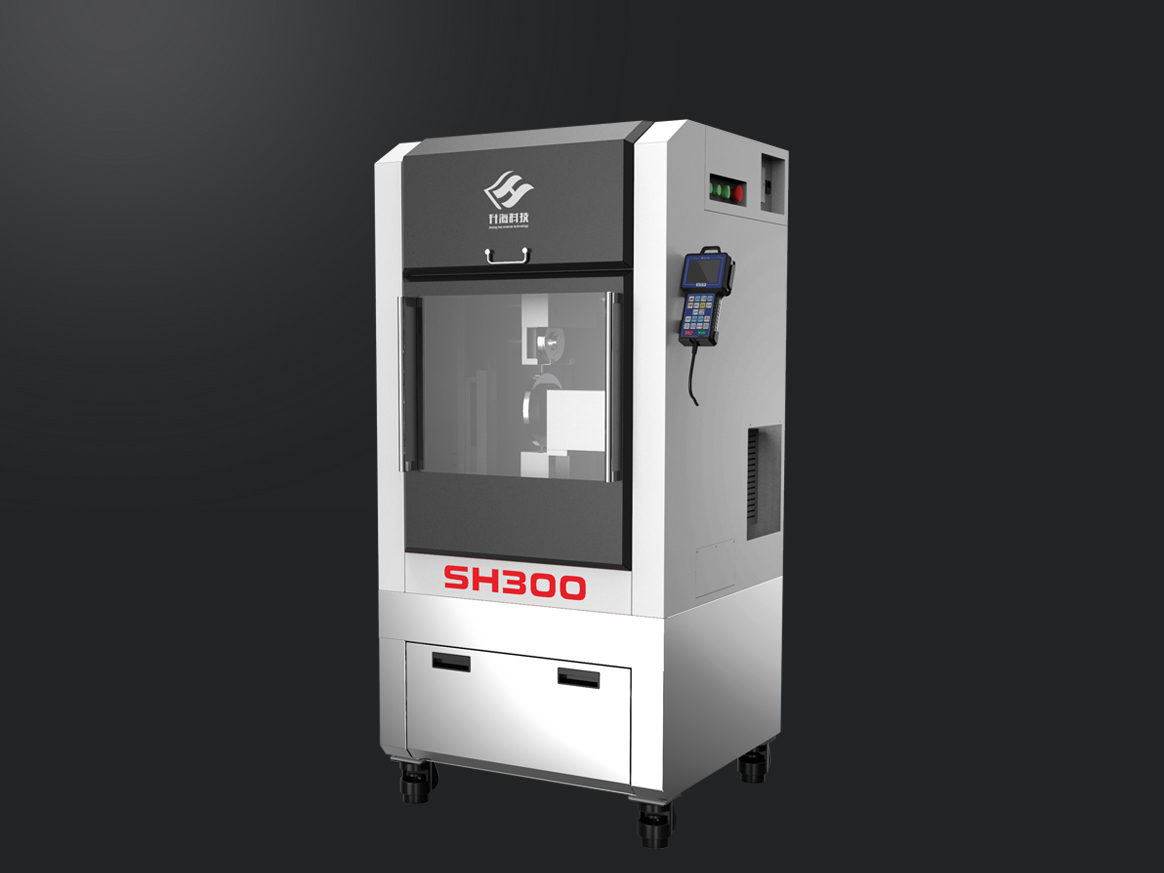
陶瓷精雕机的加工主要是用刀具加工旋转工件,可以加工很多类型的旋转面,如圆柱面、圆锥面、圆弧面、球面等。,并可进行切槽、扩孔、钻孔、绞孔等加工工艺,集精密机床和专用机床于一体,加工精度和效率高。
陶瓷精雕机需要在粗加工后进行精加工,因为一个工件需要经过锻造、粗加工、调制、精加工和中频加工。粗加工通常用于调制前。如果不进行粗加工,直接进行精加工,加工量会很大。而且调制后工件比较硬,从毛胚车削到成品会特别消耗刀头。先粗略地介绍一下陶瓷精雕机的粗加工和精加工。
陶瓷精雕机粗加工是从工件中切除更多加工余量的过程。粗加工一般都会采用低速大走刀快速去除工件上多余的金属材料,产品尺寸为半成品工艺尺寸而非成品工艺尺寸。精度低,加工表面粗糙,生产效率高,通常是精加工的准备过程。粗加工精度一般可达IT12-IT11级,表面粗糙度Ra值可达50-12.5μm。
粗加工时,一般注重加工速度,所以吃刀量和进给量比较大,切削速度比较小,但会对机床造成非常大的振动,加重机床各部分的磨损。若条件允许,我们大家可以使用不同的机床进行粗加工和精加工,以更好地保护机械设备。
陶瓷精雕机的精加工又称精加工。实现工件精加工的主要方法有两种。一种是用高精度陶瓷精雕机加工高精度工件;二是利用误差补偿技术提高工件的加工精度。精加工精度可达IT8-IT6级,表面粗糙度Ra值可达1.6-0.8μm,在良好条件下甚至可达Ra0.4μm。
精加工的最大的作用是提高工件的尺寸和表面精度,而不是切割多少。通过精度高、刚性好的机床和精细磨削刀具,在工件表面以较高的切削速度、较小的刀具摄入量和进给量切除较薄的金属材料。显然,这样的一个过程可以显著提升工件的加工精度。
陶瓷精雕机粗加工和精加工的区别。陶瓷精雕机粗加工和精加工的不同之处在于,一个是粗加工,一个是精加工,后者比前者更注重细节。粗加工旨在快速切除工件表面的剩余量,在短时间内尽可能切除更多的切削,工件的尺寸精度和表面上的质量相比来说较低。精加工的目的是切除工件表面的薄金属材料,以获得更高的精度和表面质量。
粗加工时,切削量的选择主要是提高生产效率,其次是经济性和加工成本。因此,在考虑粗加工的切削量时,应尽量在允许的范围内选择较大的切削量,进而选择较大的进给量,再选择较小的切削速度。精加工时,切削量的选择主要是保证加工质量,其次是提高生产效率和刀具常规使用的寿命。因此,在考虑精加工的切削用量时,一般会选择较小的吃刀量,其次较小的进给量,而切削速度能选择较大的。
陶瓷精雕机粗加工和精加工有啥不一样的区别?浏览以上文章能发现,陶瓷精雕机粗加工和精加工的不同之处在于,一个是粗加工,一个是精加工。粗加工去除的材料多,进给量和刀具量大,切削速度小,加工出来的工件尺寸精度和表面上的质量低。精加工去除的材料少,进给量和吃刀量小,切削速度大,加工工件的尺寸精度和表面上的质量高。
陶瓷硬度高,材料的脆性较大,加工时有可能会出现崩边、碎裂等情况。通常加工陶瓷件都是使用专用的陶瓷精雕机加工,可以轻松又有效的减少成本,达到高精密加工。鑫腾辉数控自研了一款陶瓷加工专用的陶瓷雕铣机,防护性能好、加工精度高。陶瓷雕铣机加强了机床的刚性,加工时产生的振动可降至最小,保证精度的同时也能提高加工效率,而且防护性能针对陶瓷粉末进行了加强,可以完全杜绝粉末对机床的损伤。鑫腾辉数控也能够给大家提供陶瓷加工技术,拥有一支技术非常精湛的CNC加工、磨削团队,精密零部件研发定制加工等。